Preparación de superficie insuficiente
Si queda óxido, calamina, grasa o polvo, la imprimación no ancla y la corrosión sigue avanzando bajo la película. El fallo aparece como ampollas y desprendimiento en placas, no como desgaste uniforme.

Servicio industrial
Protección anticorrosiva y acabado técnico para estructuras metálicas, maquinaria e instalaciones. Trabajamos en planta, adaptándonos a paradas y turnos.
| Nivel | Capa | Función | Espesor |
|---|---|---|---|
| 5 | Esmalte de acabado | Color, resistencia a UV y a la limpieza | según especificación técnica |
| 4 | Capa intermedia | Espesor y barrera frente a la humedad | según especificación técnica |
| 3 | Imprimación anticorrosiva | Adherencia y protección del acero | según especificación técnica |
| 2 | Preparación de superficie | Limpieza y perfil de rugosidad | según especificación técnica |
| 1 | Soporte de acero | Base metálica a proteger | — |
Cuando un sistema de protección se degrada mucho antes de lo previsto, casi nunca es por el producto: es por cómo se aplicó. Estos son los motivos habituales, y sirven como vara de medir para evaluar cualquier oferta, la nuestra incluida.
Si queda óxido, calamina, grasa o polvo, la imprimación no ancla y la corrosión sigue avanzando bajo la película. El fallo aparece como ampollas y desprendimiento en placas, no como desgaste uniforme.
Una imprimación válida en interior seco no se comporta igual en ambiente húmedo, con condensaciones o con salinidad. Elegirla sin definir el entorno de exposición condena el sistema desde la primera capa.
Un reparto irregular deja zonas finas en aristas, cordones de soldadura y cantos, que son justo donde empieza la corrosión. Sin medición de espesor, el acabado puede parecer correcto y no serlo.
Humedad relativa alta, temperatura de soporte próxima al punto de rocío o superficie fría provocan condensación bajo la película, mala reticulación y pérdida de adherencia, aunque el resultado inicial se vea bien.
Recubrir antes de tiempo para acelerar la entrega atrapa disolvente y compromete la unión entre capas. El sistema pierde resistencia mecánica y química mucho antes de lo previsto.
Sin relación de productos, fichas técnicas y registro de lo ejecutado, no hay forma de analizar un fallo posterior ni de reclamar nada al aplicador o al fabricante.
Historia del oficio
Proteger una estructura metálica es un problema que lleva resolviéndose desde que se construyó el primer puente de hierro. Lo que ha cambiado no es la intención, sino lo que sabemos sobre el soporte, sobre la química del recubrimiento y sobre las condiciones en las que hay que aplicarlo.
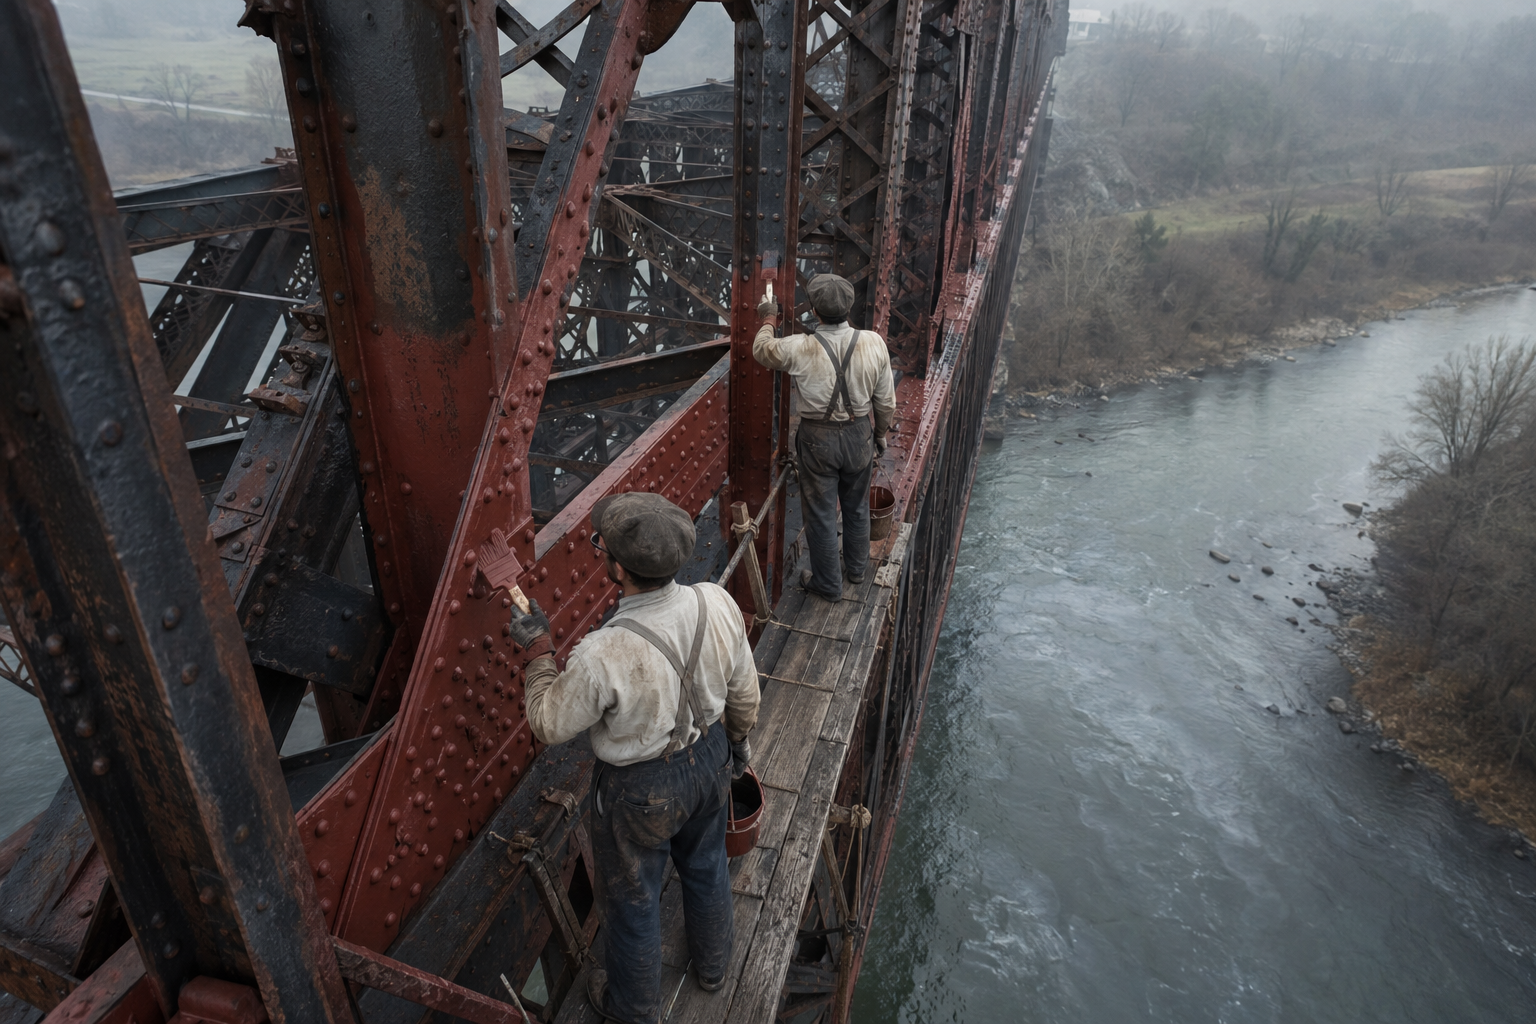
1850–1920
Los grandes puentes de hierro se protegían con minio de plomo aplicado a brocha sobre el acero desnudo. Funcionaba razonablemente bien, pero exigía repintado constante: cuadrillas enteras dedicadas de forma permanente a mantener la estructura. La preparación se limitaba a raspar el óxido a mano, así que la vida del sistema dependía sobre todo de la insistencia.
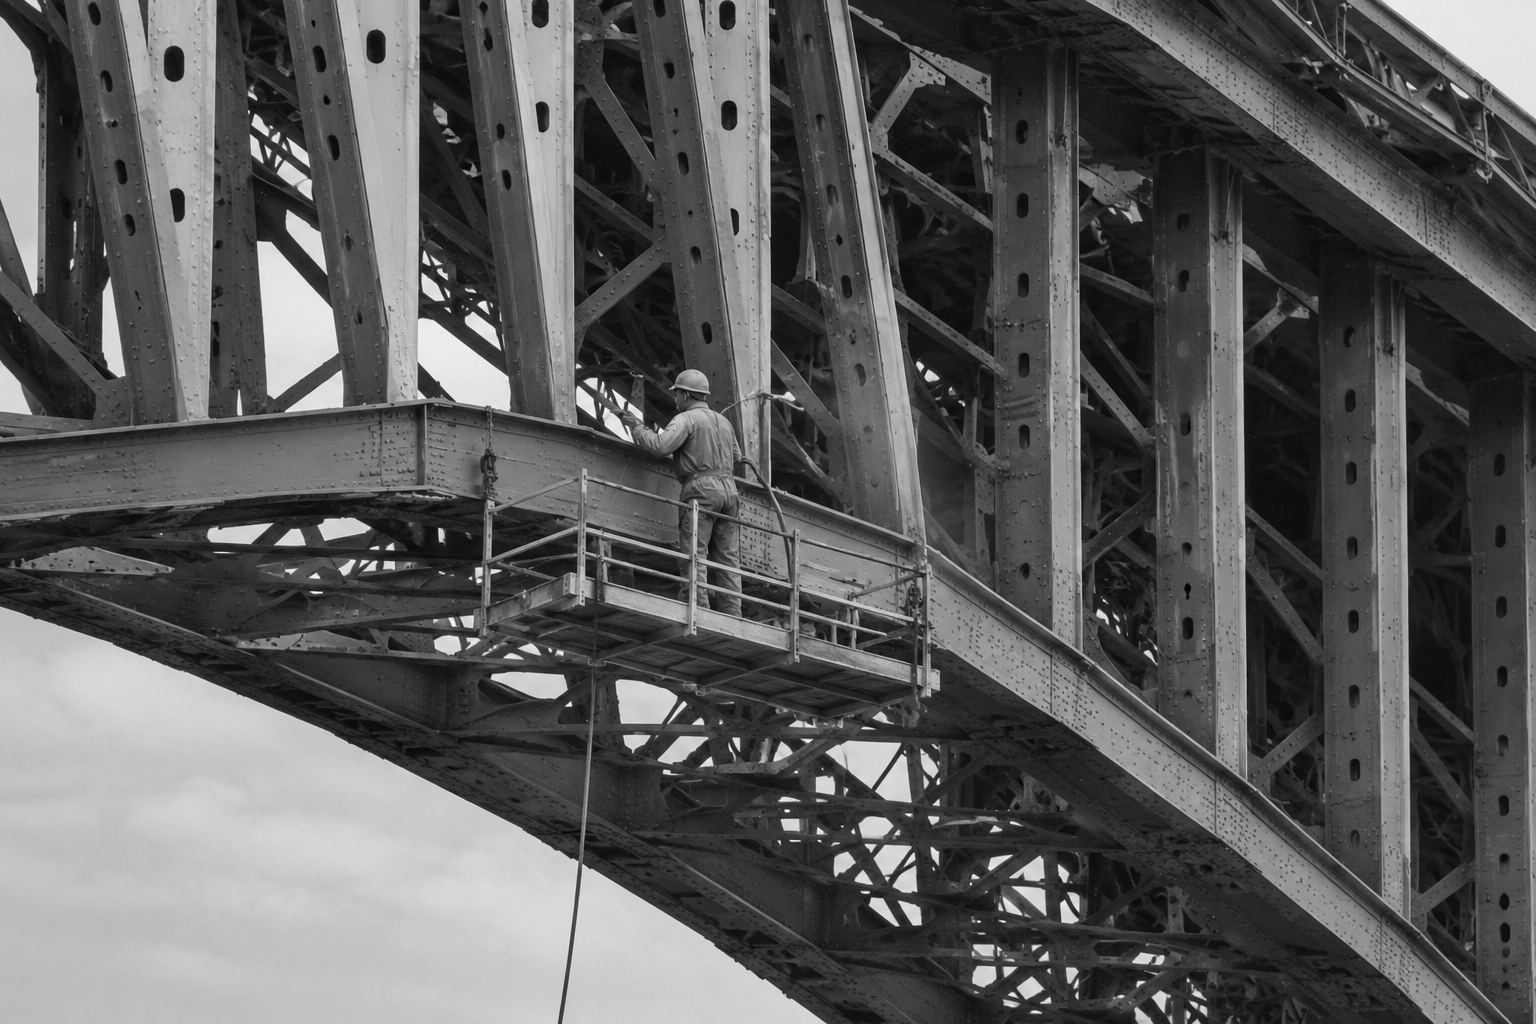
1930–1980
La construcción en altura trae dos cambios decisivos: el chorreado abrasivo, que por primera vez deja el acero limpio y con perfil de rugosidad, y los esmaltes sintéticos y el caucho clorado, más resistentes que el aceite de linaza. Se empieza a entender que la preparación del soporte pesa más en el resultado que el propio producto.
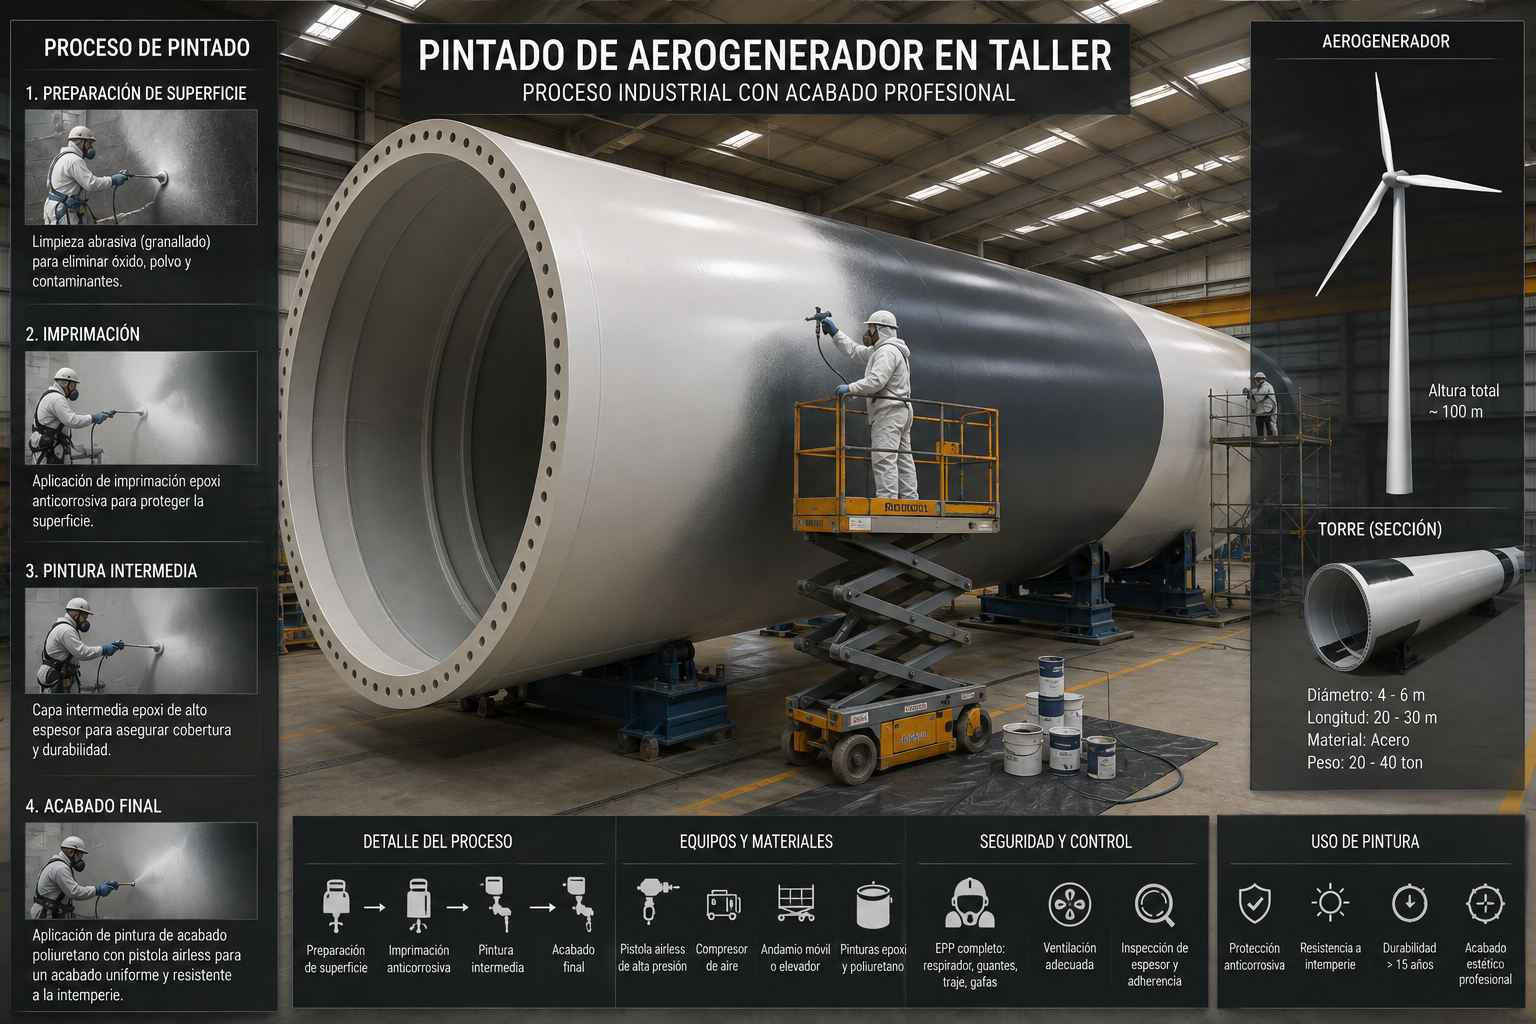
1990–hoy
Una estructura marina soporta salinidad, oleaje y ciclos de humedad permanentes. La respuesta son sistemas de varias capas —imprimación rica en zinc, intermedia epoxi, acabado de poliuretano— con espesores medidos y control de temperatura, humedad y punto de rocío durante la aplicación. El objetivo dejó de ser repintar a menudo: ahora es no tener que hacerlo.
Imágenes e ilustraciones sobre la evolución de la protección anticorrosiva en el sector. No representan trabajos realizados por Pindeco.
La escala cambia, el criterio no. Preparar bien el soporte, elegir el sistema según el ambiente real de exposición, respetar los espesores y los tiempos de curado, y aplicar solo cuando las condiciones lo permiten. Eso vale igual para una torre marina que para la estructura de una nave o un portón industrial.
El equipo de Pindeco procede del sector del pintado industrial y aplica los criterios técnicos aprendidos en él: control de la preparación de superficie, elección de imprimación según entorno de exposición, verificación de espesores, respeto de los tiempos de curado y control de las condiciones ambientales durante la aplicación.
Esa trayectoria profesional se adquirió trabajando por cuenta de otras empresas. No la presentamos como obra ejecutada por Pindeco ni la asociamos a instalaciones, clientes o proyectos de terceros: lo que aportamos aquí es el criterio técnico, no un historial ajeno.
Pórticos, vigas, pilares, celosías y perfilería de nave.
Bancadas, carcasas, bastidores y equipos auxiliares.
Exteriores de depósitos, líneas de tubería y soportería.
Elementos de seguridad y circulación en planta.
Paramentos, estructura vista y elementos de cubierta.
Portones seccionales, correderas y cierres metálicos.
Tabla de especificación pendiente de cerrar con los sistemas realmente aplicados. No publicamos normas, categorías de corrosividad, espesores ni marcas sin confirmarlos.
| Fase | Método / producto | Espesor | Observaciones |
|---|---|---|---|
| Preparación de superficie | A definir según estado del soporte | — | Indicar métodos disponibles: chorreado, cepillado mecánico, lijado, desengrase. |
| Imprimación anticorrosiva | A definir según soporte y entorno | A definir | Indicar tipo de imprimación aplicada según soporte. |
| Capa intermedia | A definir según sistema | A definir | Indicar si se aplica y en qué sistemas. |
| Esmalte de acabado | A definir según acabado requerido | A definir | Indicar familias aplicadas: poliuretano, epoxi u otras. |
| Entornos de exposición cubiertos | A definir según ubicación | — | Indicar entornos reales: interior seco, interior húmedo, exterior, ambiente marino. |
Nos desplazamos a planta con equipo y medios propios, delimitamos la zona de trabajo y coordinamos la intervención con su responsable de mantenimiento y con su servicio de prevención.
Para piezas transportables trabajamos en cabina, con condiciones controladas de temperatura y limpieza, lo que permite un acabado más uniforme y tiempos de secado estables.
Antes de entrar en planta cerramos con su equipo el procedimiento de trabajo, los permisos necesarios y la coordinación de actividades empresariales. Trabajamos con la plataforma documental que utilice su empresa.
Documentación disponible (evaluación de riesgos, formación y reconocimientos del personal, seguro de responsabilidad civil, mutua y situación de cotización): se detalla en la oferta. No declaramos ninguna certificación, homologación ni cobertura que no esté acreditada documentalmente.
Marcaje de suelos, señalización de zonas de paso y aplicación de colores normalizados de seguridad: consultar disponibilidad del servicio. La sección se publicará con detalle cuando el servicio esté confirmado.
Industrias y sectores atendidos: indicaremos únicamente aquellos en los que Pindeco haya trabajado realmente. No se publica ninguna lista genérica ni el nombre de empresas clientes sin autorización expresa por escrito.
Mientras no publiquemos reportaje propio de trabajos industriales de gran formato, lo que sí podemos enseñar son intervenciones reales de Pindeco sobre soporte metálico expuesto a intemperie: saneado del óxido, imprimación antioxidante y esmalte de acabado. Es el mismo proceso, a otra escala.
Cierre metálico exterior con óxido superficial: saneado, imprimación antioxidante y esmalte. Trabajo de pequeño formato, no una instalación industrial.
Elementos metálicos a la intemperie con el mismo esquema de protección. Sirve para ver el criterio de preparación y acabado, no la escala de una planta.
Cubrimos toda Asturias, con presencia habitual en los principales polígonos y áreas industriales de la región: Espíritu Santo (Oviedo), Silvota (Llanera), Asipo (Llanera), Roces y Porceyo (Gijón), Somonte (Gijón), Llanos de Bonielles, PEPA (Avilés), Valle del Nalón.
Desplazamiento fuera de Asturias y radio máximo aceptado: consultar según proyecto.
Si el trabajo es de exterior sobre paramento y no sobre metal, puede encajar mejor en pintura de fachadas y exteriores.
Indíquenos ubicación, tipo de soporte y ventana de parada disponible. Respondemos en 24-48 horas con propuesta de visita.